

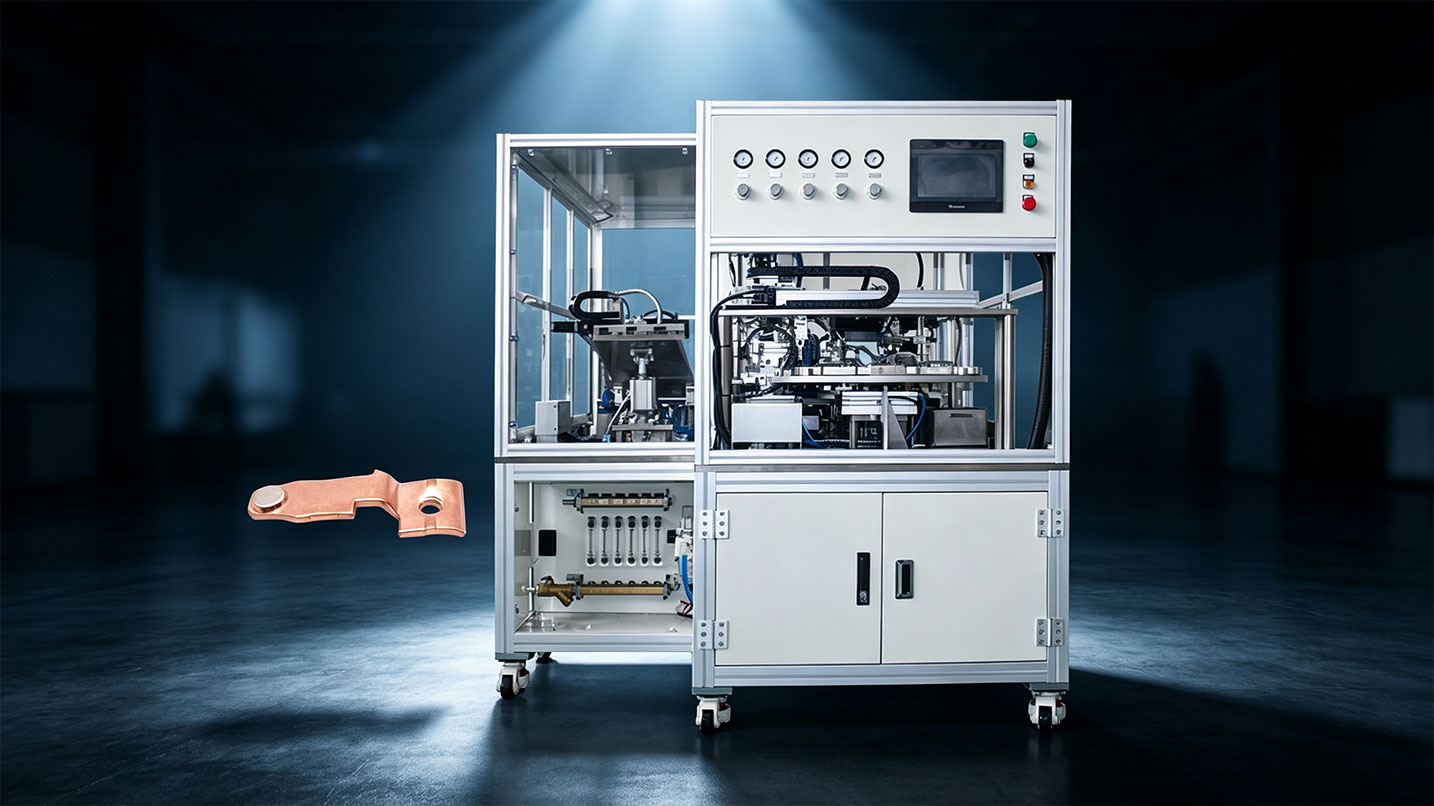
HAIFEI го разви оваавтоматска машина за заварување со сребрен контактза производители на релеи, контактори, електрични прекинувачи и други ниско-електрични компоненти.
Системот комбинира автоматско напојување, позиционирање, отпорно заварување, формирање и растоварување. Посебните алатки и контролираните параметри за заварување помагаат да се реши поместувањето на контактот, нецелосното поврзување, оштетувањето на површината и неконзистентното производство.
Што прави оваа машина за заварување со сребрен контакт?
Машината автоматски ги позиционира и заварува сребрените-контакти од легура на наведениот носач или компонента за контакт. Тој е дизајниран за мали електрични контакти кои тешко се усогласуваат постојано со рака.
Системот развиен за овој проект вклучуваше:
- Автоматско напојување на компонентите
- Контакт ориентација и позиционирање
- Отпорно место заварување
- Формирање на заварување
- Автоматско растоварување
- Складирање на рецепти за заварување
- Снимање на параметри на процесот
Вистинската конфигурација мора да се прилагоди според легурата на среброто, димензиите на контактот, материјалот за носење, дизајнот на зглобот и потребната стапка на производство.
Испратете го вашиот цртеж со сребрен контакт
Преглед на проектот
| Ставка на проектот | Информации за случајот |
| Опрема | Автоматска машина за заварување со сребрен контакт |
| Метод на заварување | Контролирано отпорно заварување на место |
| Клиент индустрија | Производство на ниско-напонски електрични компоненти |
| Типични производи | Сребрени контакти, композитни сребрени контакти и склопови за контакт со прекинувачи |
| Крај на апликации | Контактори, релеи, индустриски прекинувачи и сродни преклопни уреди |
| Главен проблем | Нестабилно позиционирање и конзистентност на заварување |
| Опсег на автоматизација | Внесување, позиционирање, заварување, формирање и истовар |
| Развој на процесот | Примерок за заварување со различни спецификации за контакт |
| Промена | Зачувани рецепти за компатибилни модели за контакт |
На оваа страница не е наведена фиксна струја на заварување, сила на електрода или производствен циклус бидејќи овие вредности зависат од вистинскиот контакт и структурата на носачот на купувачот.
Позадина на клиентите
Клиентот произведува сребрени контакти, композитни сребрени контакти и електрични преклопни склопови за контактори, релеи и индустриски контролни прекинувачи.
Сребрените контакти се мали-компоненти што носат струја. Нивната локација, состојбата на поврзување и површината на контактот може да влијаат на тоа како готовиот електричен склоп го прави и прекинува колото. Постојниот процес на купувачот во голема мера се потпираше на рачно позиционирање и основна опрема за заварување на самото место, правејќи ја конзистентноста на производството зависна од искуството на операторот.
Проектот бараше повеќе од замена на изворот на енергија за заварување. Хранењето, ориентацијата, позиционирањето, заварувањето и ракувањето треба да се сметаат како еден производствен процес.
Проблеми со оригиналниот процес на заварување
Позицијата на контактот варира при рачно вчитување
Контактите беа мали, а рачното вчитување не обезбеди униформа референца за позиционирање. Ова може да предизвика поместување на контактот, нерамномерен јаз на приспособување или разлики помеѓу готовите компоненти.
01
Тешко беше да се контролира топлината на заварувањето
Нестабилниот излез на енергија може да предизвика поцрнување на површината, локално горење, прекумерно вдлабнување или оштетување на површината за контакт. Прекумерната топлина може да влијае и на состојбата на сребрениот-слој од легура.
02
Некои зглобови не беа целосно врзани
Заварот може да изгледа прифатлив однадвор, додека внатрешниот спој останува нецелосен. Во употреба, неконзистентен спој може да придонесе за нестабилен отпор на контакт или локално загревање.
03
Готови делови се разликуваат помеѓу операторите и сериите
Рачното полнење, позиционирање и заварување бараа неколку посебни дејства. Разликите во искуството на операторот влијаеја на локацијата, изгледот и конзистентноста на завршените контакти.
04
Податоците за заварување не може да се следат
Претходниот процес не обезбеди ефективно управување со рецепти или записи со параметри. Кога беше пронајден абнормален завар, беше тешко да се прегледаат соодветните услови за производство.
05
Што бара клиентот?
Клиентот наведе пет главни барања за новата опрема.
| 1 | за процесот на заварување беше потребен контролиран влез на топлина за да се намали горењето, деформацијата и непотребното оштетување на површината. |
| 2 | енергијата на заварувањето и притисокот на електродата потребни за да останат стабилни при повторено производство. Зглобот мораше правилно да се консолидира во согласност со барањата за електрично и механичко прифаќање на купувачот. |
| 3 | на машината и требаше механизам за автоматско позиционирање со конзистентна референца за вчитување за да се намали поместувањето на контактот и нерамномерното поставување. |
| 4 | хранењето, позиционирањето, заварувањето, формирањето и растоварувањето треба да се интегрираат во автоматска секвенца на производство за да се намали рачното ракување. |
| 5 | контролниот систем потребен за складирање на рецепти за компатибилни спецификации за контакт и задржување на релевантните податоци за процесот за преглед на производството. |
Решението на HAIFEI
HAIFEI разви наменски систем за автоматско заварување со отпор околу сребрените контактни компоненти на клиентот наместо да приспособува заварувач за општа-место без проверка на процесот.
Примерок за заварување пред конфигурација на машината
Инженерскиот тим спроведе испитувања на заварување користејќи сребрени контакти и сребрени склопови за контакт со нитни со различни димензии, дебелини и спецификации на легура.
Овие тестови се користеа за да се процени потребната влезна топлина, притисокот на заварувањето, состојбата на контакт со електродата и распоредот на прицврстувачите. Целта беше да се воспостави работен процес пред да се финализира дизајнот на машината.
Посветена опрема за отпорно заварување
Избраната машина за автоматско заварување со сребрен контакт применува топлина со локализиран отпор на спојницата. Циклусот на заварување се контролира за да се формира спојката, а истовремено да се ограничува непотребната изложеност на топлина околу контактот.
Точниот прозорец за заварување сепак зависи од:
- Состав од сребрена-легура
- Дебелина и дијаметар на контактот
- Материјал и дебелина на носачот
- Површинска обвивка
- Заедничка област
- Геометрија на електроди
- Потребни електрични и механички перформанси
Параметрите утврдени за една спецификација за контакт не треба да се копираат директно на друг материјал или структура на спојување без тестирање.
Апликација-Специфична алатка за позиционирање
HAIFEI дизајнираше наменска алатка околу контактот на клиентот и геометријата на превозникот.
Прицврстувачот воспоставува повторлива референца за полнење, ги држи деловите во положба и ја контролира состојбата на монтирање пред заварување. Ова го намалува влијанието на рачно порамнување и помага да се задржи контактот на одредената локација за време на циклусот на заварување.
Интегрирана автоматска секвенца на производство
Машината носи неколку операции во една контролирана низа:
Напојување на компоненти → ориентација → позиционирање → заварување → формирање → истовар
Откривањето на делови и преклопувањето на процесите може да се конфигурираат според проектот. Нивната цел е да го спречат започнувањето на циклусот на заварување кога некоја компонента недостасува или е неправилно поставена.
Управување со рецепти и процеси
Компатибилните модели на контакти може да користат зачувани процесни рецепти откако секоја спецификација ќе биде тестирана и одобрена.
Управувањето со рецепти го намалува повтореното рачно внесување параметри за време на промената. Во зависност од договорената конфигурација, записите за производство може да вклучуваат параметри за заварување, број на завари, аларми и информации за идентификација на производот.
Како решението се справува со оригиналните проблеми?
| Оригинален проблем | Решение HAIFEI |
| Поместување на контактот при рачно вчитување | Посебен уред за позиционирање и автоматско порамнување |
| Нерамномерно вклопување помеѓу контактот и носачот | Контролирана референца за вчитување и држење на делови |
| Горење или оцрнување на површината | Локализиран влез на топлина и тестирани параметри за заварување |
| Нецелосно или неконзистентно поврзување | Контролирана енергија на заварување, притисок и време на процесот |
| Разлики во квалитетот помеѓу операторите | Автоматска производствена секвенца со намалена рачна интервенција |
| Тешко менување на моделот | Складирани рецепти за тестирани спецификации за контакт |
| Нема записи за процесот | Параметри и производство{0}}управување со податоци кога е одредено |
Побарајте примерок тест за заварување
Најчесто поставувани прашања
П: Што е автоматска машина за заварување со сребрен контакт?
О: Станува збор за апликација-систем за заварување со специфичен отпор кој се користи за позиционирање и заварување контакти од сребрена-легура на носачи или преклопни компоненти. Автоматските верзии може да интегрираат напојување, усогласување, заварување, формирање и растоварување.
П: Кои производи користат заварени сребрени контакти?
О: Заварените сребрени контакти најчесто се користат во релеи, контактори, електрични прекинувачи, индустриски контролни компоненти и други уреди што прават или прекинуваат електрично коло.
П: Зошто е тешко заварувањето со контакт со сребро?
О: Сребрените контакти се мали и чувствителни на позиционирање и внесување топлина. Неправилното усогласување може да предизвика поместување на контактот, додека прекумерната или нестабилна енергија на заварување може да предизвика горење, деформација или неконзистентен спој.
П: Дали една машина може да заварува различни големини на сребрени контакти?
О: Можеби е можно кога опсегот на контакт е компатибилен со капацитетот на машината и системот за напојување. Различни модели може да бараат променливи алатки, електроди и одобрени рецепти за заварување.
П: Дали машината може да заварува различни сребрени легури?
О: Може да се проценат различни легури на сребро, но не треба да се претпоставува дека функционираат истите параметри за секоја легура. Мора да се тестираат составот, дебелината, носечкиот материјал и структурата на материјалот.
П: Како машината го намалува неусогласеноста на контактот?
О: Машината користи дефинирана насока за напојување, механизам за позиционирање и посветен прицврстувач. Може да се додаде и детекција на делови за да се потврди дека контактот и носачот се присутни пред заварувањето.